

FDM 3D打印材料性能参数对比:PLA、PETG、ABS、PC与TPU
FDM 3D打印可以使用多种热塑性材料,不同材料在强度、韧性、耐温性、收缩率以及打印难度等方面存在明显差异。
常见材料包括PLA、PETG、ABS、PC以及TPU,它们分别适合外观展示、功能件、耐热零件、较高强度结构件以及柔性零件等不同场景。
对于需要进行材料选型的用户,仅看“强度高不高”并不够,还需要结合零件的受力情况、使用温度、柔性要求以及实际加工难度综合判断。
本文整理五种常见FDM材料的性能参数,方便快速查看和对比。
注:文中数据为典型范围,不同材料牌号、设备及加工条件下实际性能可能存在差异,具体以材料规格和加工能力为准。
一、PLA:适合外观展示和低成本原型
PLA是一种常见的FDM打印材料,具有打印温度较低、收缩较小、尺寸稳定等特点。
PLA的特点是打印难度较低、表面效果较好、颜色选择丰富,因此比较适合外观模型、概念模型、展示件以及教育创客等用途。
| 拉伸强度 | 50–70 MPa |
| 热变形温度 HDT | 50–55℃ |
| 断裂伸长率 | 2%–10% |
| 喷嘴温度 | 190–230℃ |
| 热床温度 | 50–60℃ |
| 收缩率 | <0.2% |
表:适合外观展示和低成本原型 关键参数
主要优势
· 打印稳定性较好
· 收缩率较低
· 尺寸表现较稳定
· 表面较平整
· 成本相对较低
主要局限
PLA耐热性能相对有限,同时材料偏脆,因此不适合长期承受较大冲击、高温或持续载荷。
典型应用
· 手办摆件
· 概念模型
· 外观展示件
· 低载荷夹具
· 教学模型
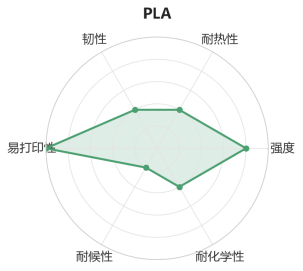
注:雷达图为相对性能示意,仅用于快速比较不同材料特性,不代表标准化测试结果;具体性能以材料牌号、设备及加工条件为准。
二、PETG:兼顾韧性与打印稳定性
PETG是在PET基础上改性的共聚酯材料,兼具较好的韧性和打印稳定性。
PETG相比PLA韧性更好,同时收缩率仍然相对较低,因此较适合功能外壳、支架、卡扣以及需要一定韧性的功能件。
| 拉伸强度 | 45–58 MPa |
| 热变形温度 HDT | 70–85℃ |
| 断裂伸长率 | 15%–50% |
| 喷嘴温度 | 220–250℃ |
| 热床温度 | 70–85℃ |
| 收缩率 | 0.2%–0.5% |
表:兼顾韧性与打印稳定性 关键参数
主要优势
· 韧性较好
· 层间结合较好
· 收缩较小
· 耐弱酸碱和油污能力较好
· 打印难度相对适中
主要局限
PETG打印时可能出现拉丝,同时耐热能力仍有一定上限,不适合长期高温环境。
典型应用
· 功能外壳
· 支架
· 卡扣
· 电子保护罩
· 需要韧性的原型件
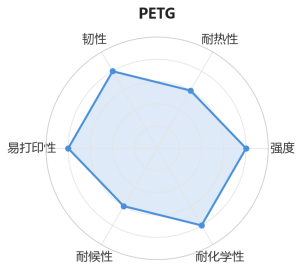
注:雷达图为相对性能示意,仅用于快速比较不同材料特性,不代表标准化测试结果;具体性能以材料牌号、设备及加工条件为准。
三、ABS:适合耐热外壳和功能件
ABS是一种常见工程塑料,在FDM应用中兼顾韧性和耐热性能。
ABS相比PLA和PETG具有更高的耐热性能,同时可以进行丙酮蒸汽平滑处理,用于改善表面层纹。
| 拉伸强度 | 30–50 MPa |
| 热变形温度 HDT | 95–105℃ |
| 断裂伸长率 | 10%–50% |
| 喷嘴温度 | 230–250℃ |
| 热床温度 | 90–110℃ |
| 收缩率 | 1.2%–1.8% |
表:适合耐热外壳和功能件 关键参数
主要优势
· 耐热性能较好
· 韧性和抗冲击能力较均衡
· 可进行后处理(丙酮蒸汽平滑)
· 适合功能原型和外壳类零件
主要局限
ABS收缩率相对较高,更容易出现翘曲,对打印环境要求较高;长期户外使用时还需要考虑紫外线老化问题。
典型应用
· 电子外壳
· 汽车内饰件
· 功能原型
· 需要表面后处理的零件
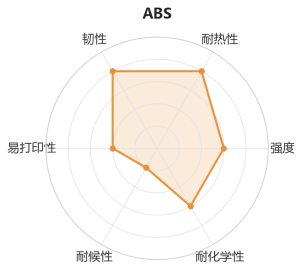
注:雷达图为相对性能示意,仅用于快速比较不同材料特性,不代表标准化测试结果;具体性能以材料牌号、设备及加工条件为准。
四、PC:适合较高强度和耐热需求
PC即聚碳酸酯,属于性能较高的工程塑料。
PC在这几种材料中具有较高的强度、耐热性以及抗冲击能力,因此适合需要承力、耐热或机械性能要求较高的工业功能件。
| 拉伸强度 | 60–70 MPa |
| 热变形温度 HDT | 110–130℃ |
| 断裂伸长率 | 较高(抗冲击强) |
| 喷嘴温度 | 270–310℃ |
| 热床温度 | 110–130℃ |
| 收缩率 | 偏高 |
表:适合较高强度和耐热需求 关键参数
主要优势
· 强度较高
· 耐热性能较好
· 抗冲击性能较强
· 可用于工程功能件
主要局限
PC打印温度较高,对设备和环境要求也更高;材料本身吸湿性较强,打印前通常需要做好材料干燥和状态管理。
典型应用
· 受力支架
· 工装夹具
· 耐热外壳
· 防护件
· 工业功能件
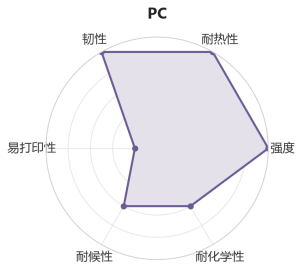
注:雷达图为相对性能示意,仅用于快速比较不同材料特性,不代表标准化测试结果;具体性能以材料牌号、设备及加工条件为准。
五、TPU 95A:适合柔性和缓冲零件
TPU是一种热塑性聚氨酯弹性体材料。
其中TPU 95A的“95A”代表邵氏硬度等级,整体表现为柔软、有弹性,可弯曲和回弹。TPU适合需要柔软、缓冲、密封或减震的零件。
| 硬度 | 95 Shore A |
| 拉伸强度 | 26–52 MPa |
| 断裂伸长率 | 200%–660% |
| 热变形温度 HDT | 36–60℃ |
| 喷嘴温度 | 220–240℃ |
| 热床温度 | 30–60℃ |
表:适合柔性和缓冲零件 关键参数
主要优势
· 柔性好
· 回弹性较好
· 耐磨
· 适合缓冲和密封结构
主要局限
TPU耐热性能相对有限,打印速度通常较慢;柔性越高,对设备和工艺控制要求也越高。
典型应用
· 密封圈
· 缓冲垫
· 防滑脚垫
· 滚轮
· 柔性卡扣
· 减震件
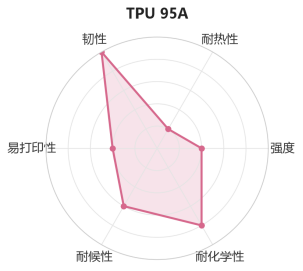
注:雷达图为相对性能示意,仅用于快速比较不同材料特性,不代表标准化测试结果;具体性能以材料牌号、设备及加工条件为准。
六、五种FDM材料关键参数对比
五种材料的关键参数可整理如下表,方便横向比较:

七、这些参数分别代表什么
拉伸强度
拉伸强度反映材料在拉伸状态下承受载荷的能力。
如果零件是支架、连接件或功能结构件,通常需要关注这一指标。但实际打印件的最终强度还与打印方向、层间结合、壁厚、填充结构和零件几何等因素有关。
热变形温度(HDT)
热变形温度可以用于判断材料在较高温度环境下保持形状的能力。
如果零件需要靠近热源、发热电子元件、汽车内部或机械设备,则需要重点关注耐温性能。
断裂伸长率与韧性
如果零件需要卡扣、弯曲、缓冲或抗冲击,就不能只看材料强度,还应考虑韧性和延展性。
断裂伸长率越高,材料通常在断裂前能承受更大的变形。
收缩率
收缩率会影响打印过程中的翘曲、尺寸稳定性以及大型零件成型难度。
ABS和PC相比PLA、PETG更需要关注这一问题。
八、不同参数对实际零件有什么影响
对照完上面的参数,还需要理解这些参数在实际零件上意味着什么:
拉伸强度高,不代表零件就一定能承重——FDM件沿堆叠方向(Z向)通常偏弱,壁厚、填充率和打印方向同样会影响最终强度;
HDT高,意味着零件在接近热源或夏天车内更不容易变形,但长期使用温度通常仍建议低于HDT;
断裂伸长率高,说明零件在断裂前会先变形,卡扣和缓冲件需要这种特性;
收缩率大,则大尺寸零件更容易出现翘曲和尺寸偏差。
因此,参数高并不等于一定更适合。如果只是外观展示件,使用高耐温、较高强度的工程材料通常没有必要;而如果需要制造受力支架,仅仅选择表面效果好的材料也不一定能满足实际需求。
如果仍不确定材料,可补充这些信息
如果对照上面的参数仍然无法确定,可以在咨询时补充以下信息,便于进一步评估:
· 零件用途(展示件、外壳、支架、密封件等)
· 是否受力、是否靠近热源
· 使用温度范围、是否暴露在户外
· 是否需要柔性或弹性
· 表面要求(普通表面、光滑、喷漆等)
如果仍然无法确定,可以进一步结合模型和使用场景进行材料评估。